MANUEL
Station d’assemblage d’ossature LGS
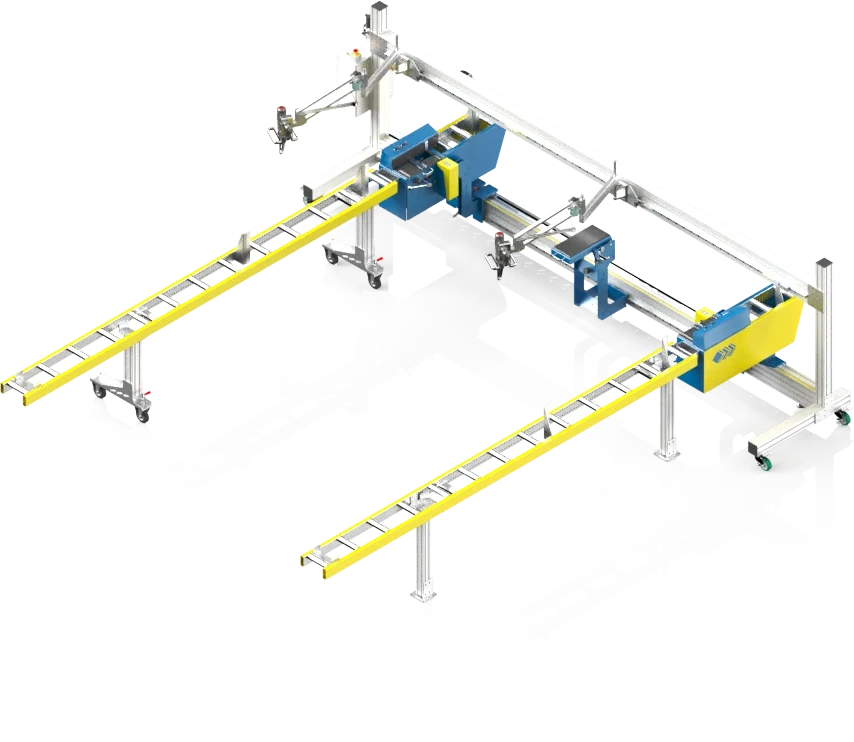
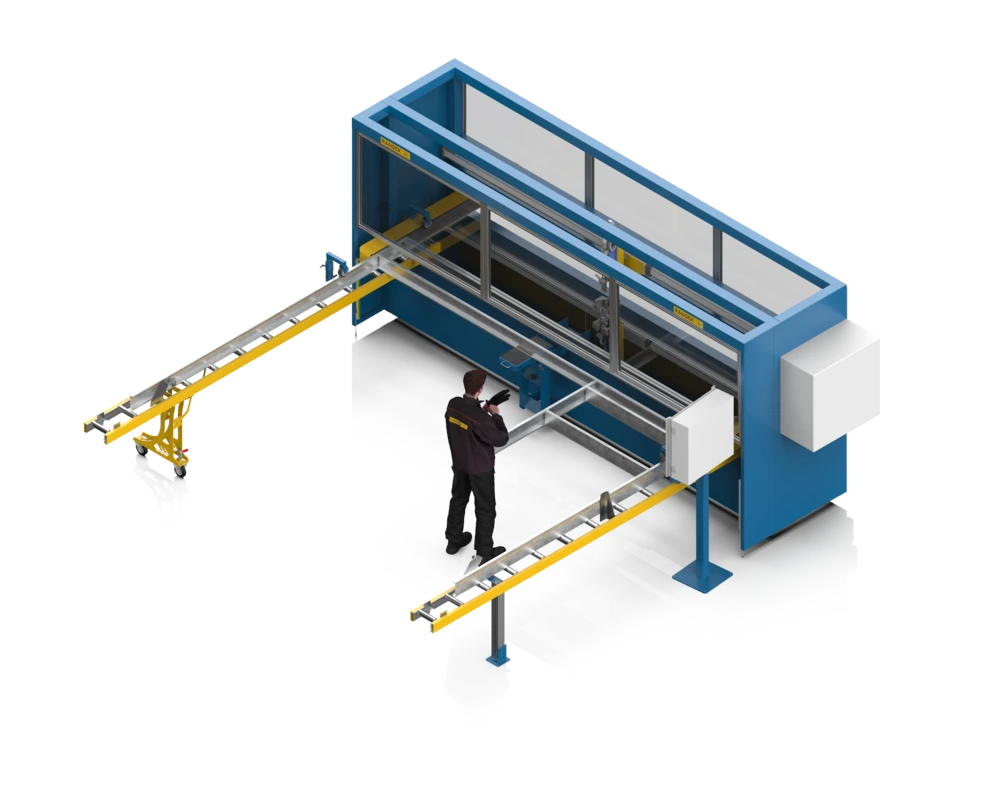
L’opérateur positionne les lisses et les montants contre les butées et les fixe avec les visseuses supérieures et inférieures, une ossature à la fois.
Produits & systèmes / LGS Framing Station
Le même avantage hors site, en acier.
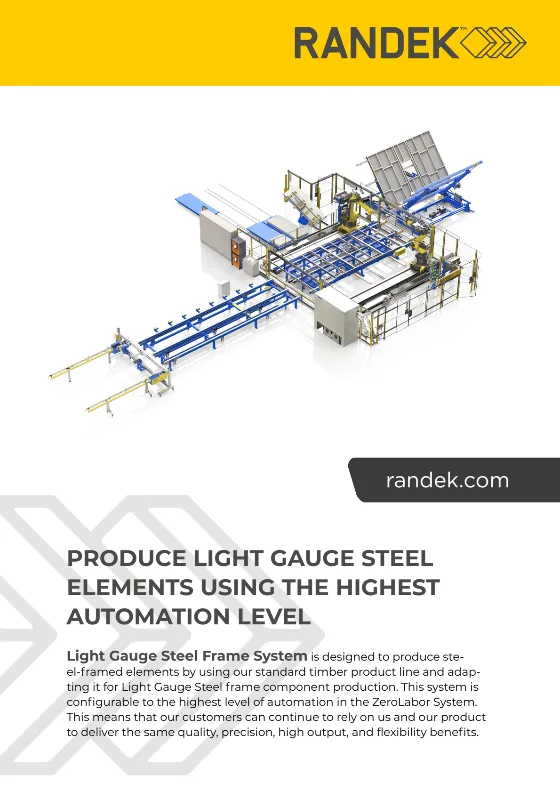
La LGS series applique l’approche de préfabrication de Randek à l’acier formé à froid. Elle est le pendant des lignes de production de murs en bois de Randek pour les constructeurs qui assemblent leurs ossatures en LGS : construisez des panneaux en acier ouverts hors site avec la précision, la répétabilité et la réduction de main-d’œuvre sur chantier qu’offre la production en usine, et évoluez d’une seule station manuelle jusqu’à une ligne plus complète. Contrairement au reste de la gamme de machines plus petites de Randek, la LGS series est conçue pour l’acier léger, et non pour le bois.
L’approche de préfabrication de Randek appliquée à l’acier formé à froid : une station manuelle d’assemblage d’ossature au cœur du système, évolutive jusqu’à une ligne de production de murs en acier plus complète.
La même station d’assemblage d’ossature, avec le vissage effectué par l’opérateur ou par une station de vissage automatique pour une production plus élevée.
L’opérateur positionne les lisses et les montants contre les butées et les fixe avec les visseuses supérieures et inférieures, une ossature à la fois.
Pilotée à partir du fichier CAD/CAM. L’ossature avance automatiquement par étapes, et jusqu’à six unités de vissage automatiques, trois au-dessus et trois en dessous, posent les vis des deux côtés.
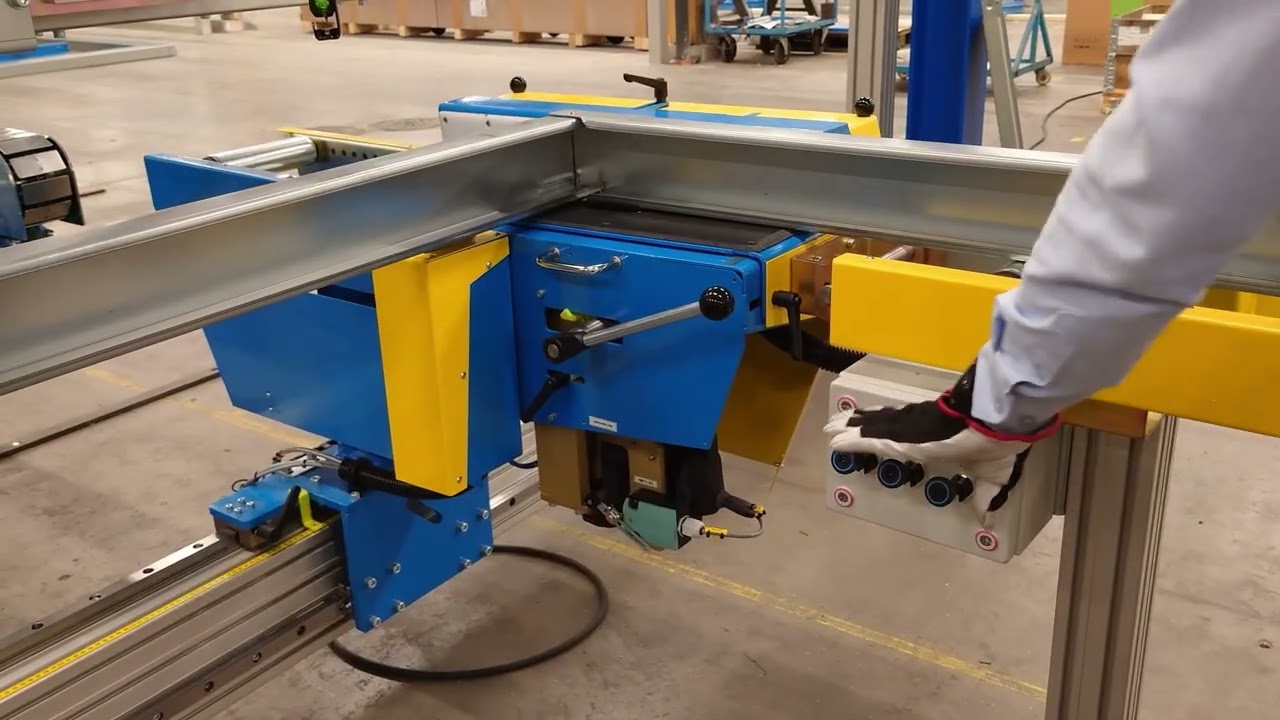
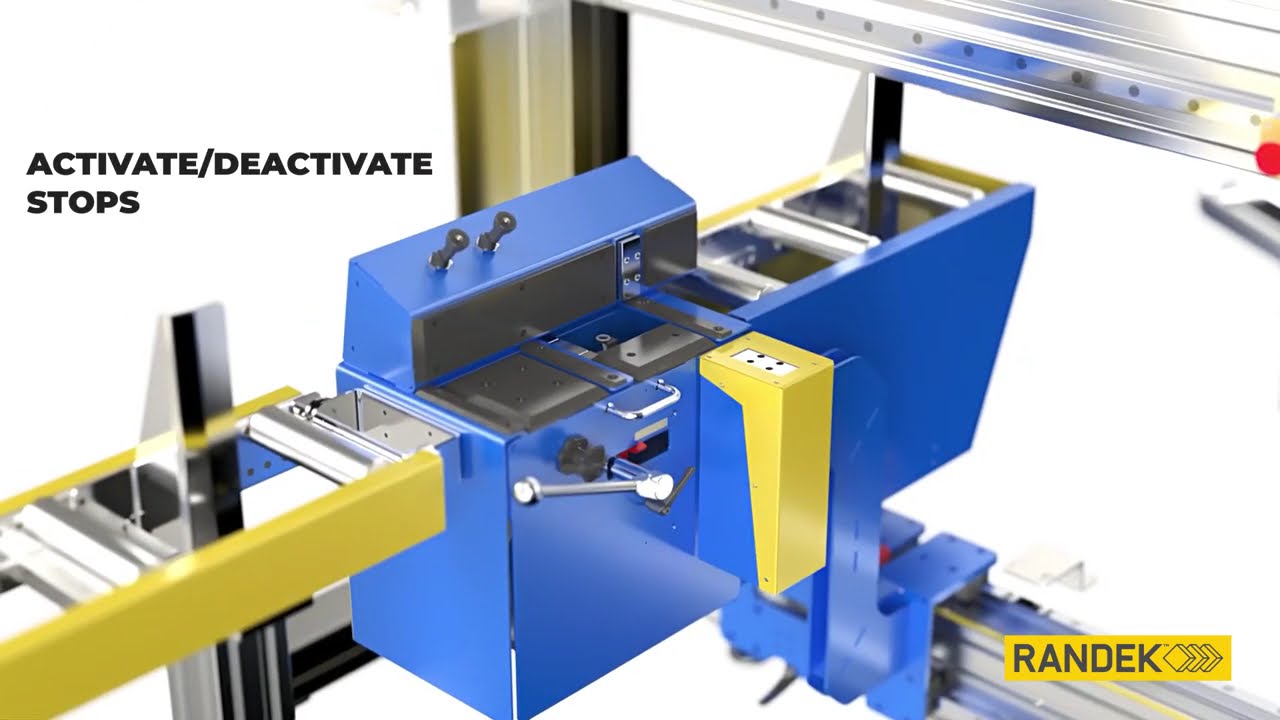
Au cœur de la série se trouve la station manuelle d’assemblage d’ossature LGS, où un opérateur assemble des ossatures métalliques légères ouvertes. Deux supports à rouleaux amènent les lisses haute et basse en position, une base de gabarit fixe et une base mobile forment l’espace de travail, et des visseuses réglables, au-dessus et en dessous, fixent les montants aux lisses. La hauteur du mur se modifie simplement en déplaçant la base de gabarit mobile le long du cadre de base afin de régler la largeur de l’espace de travail.
L’opérateur règle la largeur de la station selon la hauteur du mur, puis insère le premier montant et le positionne contre les butées de lisses sur les deux bases de gabarit. Les lisses haute et basse sont amenées en position par-dessus le montant de façon à aligner les trous de vis, et les visseuses fixent la lisse au montant (avec le presseur et le support de vissage rabattable au besoin). L’ossature terminée est dégagée des butées et poussée d’un cran vers l’avant, puis le cycle se répète.
| Station | Manuel | Vissage automatique |
|---|---|---|
| Commande | L’opérateur | Fichier CAD/CAM |
| Avance | L’opérateur pousse l’ossature vers l’avant | Automatique, étape par étape |
| Vissage | Visseuses supérieures et inférieures, actionnées par l’opérateur | Jusqu’à six unités de vissage, trois au-dessus et trois en dessous |
| Réglage de la hauteur du mur | Base de gabarit mobile avec butées de lisses et de montants | Base de gabarit mobile avec butées de lisses et de montants |
| Capacité en éléments de mur (ligne configurée) | |
|---|---|
| Hauteur du mur | 2100–3300 mm (étendue : 2400–3900 mm) |
| Longueur du mur | 1200–12 000 mm |
| Poids maximal du mur fini | ~1050 kg |
| Ligne | Intégrée à une AutoWall ou à une EasyWall pour l’ossature métallique légère |
Rijk Houthuijzen, de Noster, représente Randek aux Pays-Bas et en Belgique. Commencez par une conversation sur votre production.
Nous utilisons des cookies d’analyse pour comprendre comment le site est utilisé. Ils ne sont déposés que si vous acceptez. Politique de confidentialité